

Hatály
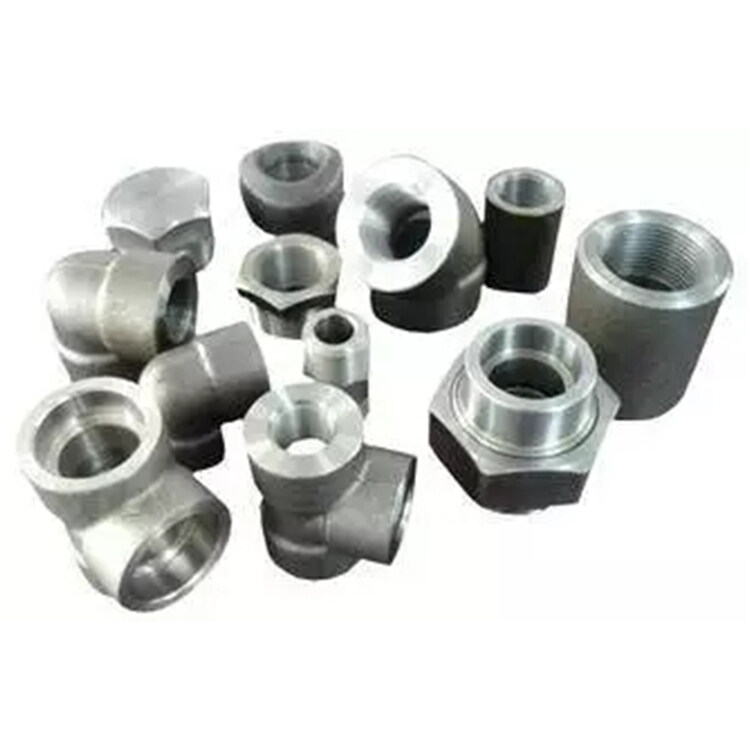
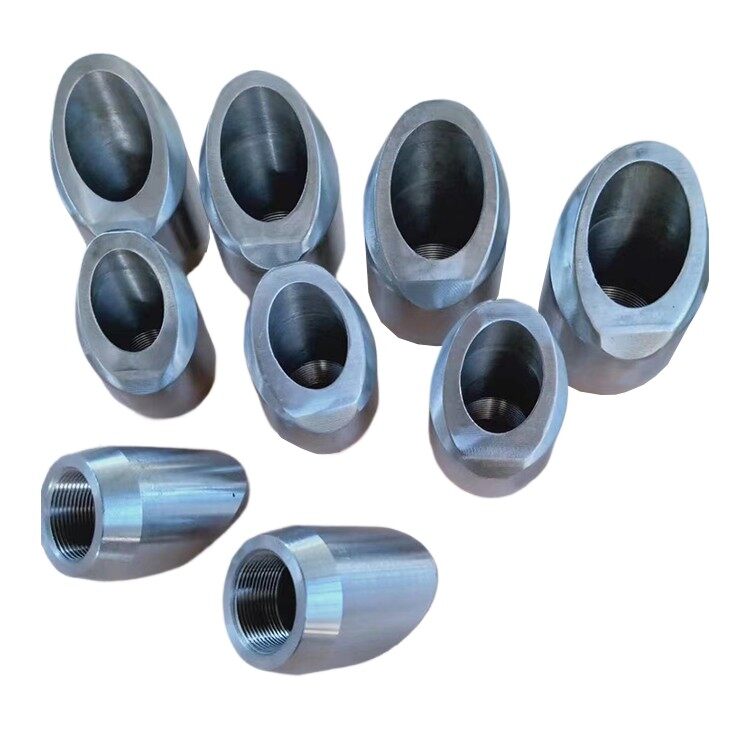
Az ASTM A105 kovácsolt szerelvények és az ASME SA105 kovácsolt szerelvények varratmentesen kovácsolt szénacél csővezeték-alkatrészeket takarnak, amelyek környezeti és magas hőmérsékletű üzemben használt nyomásrendszerekben használhatók.
A karimák, szerelvények, szelepek és különféle egyéb alkatrészek, amelyek megrendelői méretre vagy olyan ipari szabványok szerint vannak megrendelve, mint az MSS, ASME és API specifikáció, a terjedelem részét képezik.
Az ehhez a specifikációhoz tartozó kovácsolt anyagok súlya legfeljebb 10,000 font lehet.
Hegesztés
Ezek az alkatrészek hegeszthetők. A hegesztési eljárásoknak meg kell felelniük az ASME kazánok és nyomástartó edények kódexének IX. szakaszának.
Hőkezelés
A hőkezelés nem kötelező, kivéve a 300. osztály feletti karimákat, a speciális kialakítású karimákat, ahol a tervezési nyomás vagy a tervezési hőmérséklet nem ismert, valamint a 4" NPS-nél nagyobb és a 300. osztály feletti elemeket. Ha hőkezelésre van szükség, izzítás, normalizálás, a normalizálás és temperálás, a normalizálás és a kioltás és a temperálás az alkalmazott módszerek.
Kovácsolás
Ezt az ötvözetet 1700 Fahrenheit és 2200 Fahrenheit fok közötti hőmérsékleten kovácsolják, ezt követi az edzés és a temperálás.
Lágyítás
A kovácsolt alkatrészeket hagyjuk 1,000 Fahrenheit-fok alá hűlni, mielőtt újra felmelegítenék 1550 és 1700 Fahrenheit-fok közé. Lassú kemencehűtés következik.
Kémiai összetétel
|
Elem |
Összetétel %, C megjegyzés |
|
Szén |
.35 max |
|
Mangán |
.60-1.05 |
|
Foszfor |
.035 max |
|
Kén |
.040 max |
|
Szilícium |
.10-35 |
|
Réz |
.40 max, A megjegyzés |
|
Nikkel |
.40 max, A megjegyzés |
|
Króm |
.30 max, A,B megjegyzés |
|
Molibdén |
.12 max, A,B megjegyzés |
|
Vanádium |
0,08 max, A megjegyzés |
|
A. megjegyzés – A réz, nikkel, króm, molibdén és vanádium összege nem haladhatja meg az 1.{1}}%-ot |
|
Mechanikai tulajdonságok
|
Szakító |
70 ksi, min |
|
Hozam, A megjegyzés |
36 ksi, min |
|
Megnyúlás 2 hüvelykben, alap minimum 5/16"-os és nagyobb falnál, szalagteszt |
30% |
|
Keménység |
187 HBW max |
|
A. megjegyzés – A {{0}},2%-os eltolási módszer vagy a 0,5%-os kiterjesztési terhelés alatti módszer határozza meg. Egyéb rendelkezésre álló vizsgálati módszerek az A105-ben felsoroltak szerint. |
|
Referencia dokumentumok
- A266/A266M specifikáció a nyomástartó edények alkatrészeihez használt szénacél kovácsolásokhoz
- A675/A675M specifikáció acélrudakhoz, szén, melegen kovácsolt, különleges minőség, mechanikai tulajdonságok
- A696 specifikáció acélrudakhoz, szén, melegen kovácsolt vagy hidegen megmunkált, különleges minőség, nyomócsővezeték-alkatrészekhez
- A788/A788M Specifikáció acélkovácsolásokhoz, Általános követelmények
- A961/A961M előírás az acélkarimák, kovácsolt szerelvények, szelepek és alkatrészek csővezetékekhez való általános követelményeihez
- MSS szabvány – SP 44 szabvány acélcsővezeték-peremekhez
- B16.5 Acélcsőkarimák és karimás szerelvények méretszabványai
- B16.9 Kovácsolt acél tompahegesztő szerelvények
- B16.11 Kovácsolt acél szerelvények, dugós hegesztés és menetes
- B16.34 Karimás, menetes és hegesztett szelepek


